Artykuł sponsorowany
Jak dobiera się parametry cięcia przewodów jedno- i wielożyłowych w produkcji wiązek
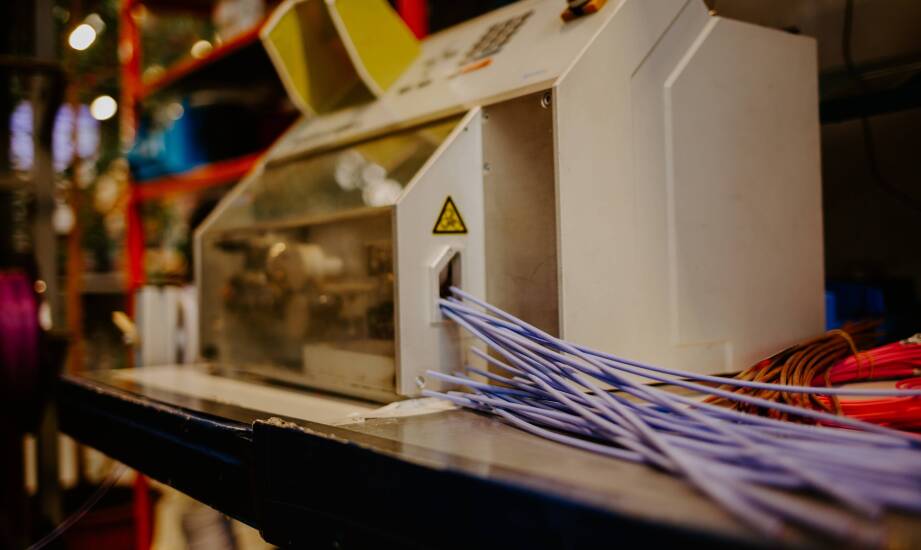
Na hali produkcyjnej operator automatu ustawia parametry dla nowej partii materiału. Ten sam typ kabla o przekroju 1,5 mm² trafia raz do zaawansowanej wiązki sterowania maszyny przemysłowej, a innym razem do prostej instalacji w pojeździe szynowym. W pierwszym przypadku obróbka wymaga precyzyjnego odizolowania końcówek i ich cynowania. W drugim wystarczy standardowe porcjowanie na wymiar. Różnica zawsze wynika z dalszych kroków montażowych oraz ścisłych wymogów projektu technicznego. Właściwe przygotowanie materiału warunkuje poprawność działania całego układu elektrycznego. Zastosowanie odpowiednich ustawień zapobiega uszkodzeniom wrażliwych komponentów na wczesnym etapie obróbki.
Przeczytaj również: Wynajem rusztowań a ekologia – jak dbać o środowisko w budownictwie?
Parametry materiałowe a reakcja miedzi na obróbkę
Przekrój żyły, liczba przewodników wewnątrz osłony oraz rodzaj użytej izolacji bezpośrednio decydują o parametrach pracy sprzętu tnącego. Nowoczesne urządzenia przetwarzają kable o średnicach rzędu ułamków milimetra aż po grube wiązki zasilające. Średnica zewnętrzna przewodu determinuje optymalną siłę docisku rolek wprowadzających materiał. Zastosowanie polichlorku winylu, gumy czy twardego teflonu narzuca z kolei użycie zupełnie innych profili ostrzy. Dopasowanie geometrii noży do tworzywa chroni miedziany rdzeń przed zarysowaniem. Podczas odwijania drutu ze szpuli powstają dodatkowo naprężenia wzdłużne. Kompensacja naciągu materiału przez systemy buforujące gwarantuje utrzymanie stałej długości odcinanych fragmentów.
Przeczytaj również: Wynajem kontenerów biurowych
Przewody jednożyłowe znoszą proces nacinania znacznie stabilniej niż wersje wielożyłowe. Twarda izolacja schodzi równomiernie, a sam lity drut pozostaje nienaruszony przy zachowaniu prawidłowej kalibracji noży. Przewody wielożyłowe ze wspólną osłoną stanowią już trudniejsze wyzwanie technologiczne. Złożona struktura kabla wymaga dwuetapowego usuwania osłon polimerowych. Zbyt głębokie wejście ostrza w oponę zewnętrzną uszkadza izolację wewnętrznych żył. Taki błąd prowadzi do groźnych zwarć w gotowym produkcie. Różnica w sprężystości litego drutu i miękkiej skrętki narzuca także korektę prędkości podawania. Gwałtowne szarpnięcie powoduje rozwarstwienie splotu i uniemożliwia stabilne zaciśnięcie konektora.
Przeczytaj również: Pompa ciepła a ogrzewanie podłogowe - czy to dobre połączenie?
Dobór technologii do wielkości serii produkcyjnej
Wybór odpowiedniego narzędzia zależy od specyfikacji zlecenia, zakładanego budżetu oraz zaplanowanej wielkości partii. Podstawowe techniki opierają się na zaawansowanym cięciu mechanicznym. Wykorzystanie ostrzy w kształcie litery V zapewnia czyste odcięcie drutu bez zgniatania rdzenia. Przy specyficznych kablach koncentrycznych lub skomplikowanych splotach wielożyłowych stosuje się precyzyjne cięcie rotacyjne. Głowica nacina powłokę po całym obwodzie bez ryzyka uszkodzenia wewnętrznego ekranu. Zaawansowane automaty dwugłowicowe realizują jednoczesne cięcie i odizolowanie obu końców materiału. Maszyny tego typu utrzymują rygorystyczne tolerancje wymiarowe na poziomie ułamków milimetra.
Serie liczące tysiące sztuk wymagają urządzeń wyposażonych w optyczne systemy kontroli jakości. Zapewnia to identyczną powtarzalność każdego elementu opuszczającego taśmę. Przy krótszych seriach produkcyjnych do gry wchodzą elastyczniejsze półautomaty. W praktyce wygląda to następująco: producent maszyn przemysłowych zleca cięcie przewodów w Żyrardowie na partie liczące po pięćset sztuk. Materiał o przekroju 2,5 mm² musi zostać precyzyjnie przygotowany pod tulejowanie. Zlecenie takie realizuje marka Polpro, gdzie inżynierowie kalibrują sprzęt ściśle według dostarczonego rysunku. Po obróbce ucięte kable bezzwłocznie trafiają na stanowiska zaciskania styków.
Błędy w dokumentacji i ich rynkowe konsekwencje
Nawet najnowocześniejszy park maszynowy nie skompensuje braków w podstawowym projekcie dostarczonym przez konstruktora. Pominięcie widełek tolerancji dla całkowitej długości kabla zazwyczaj prowadzi do odrzucenia całej wyprodukowanej partii podczas kontroli jakości. Brak precyzyjnych informacji o typie zastosowanego plastiku skutkuje dobraniem błędnego nacisku narzędzi tnących. Niewłaściwe określenie zewnętrznej średnicy przewodu zmusza maszynę do pracy ze zbyt dużą siłą rolek wprowadzających. Skutkuje to niewidocznym na pierwszy rzut oka zmiażdżeniem delikatnych żył miedzianych pod nienaruszoną izolacją.
Wykrycie usterki na etapie finalnego testowania gotowej szafy sterowniczej generuje ogromne koszty operacyjne. Partia materiału musi zostać wykonana od nowa, co znacząco opóźnia harmonogram dostaw docelowych urządzeń. Prawidłowe podzielenie drutu na odcinki stanowi bezwzględny fundament produkcji każdej wiązki instalacyjnej. Od precyzji tego pierwszego kroku zależy sprawność wszystkich późniejszych operacji. Bezpieczne zaciśnięcie konektora, stabilne przylutowanie końcówki oraz bezproblemowy montaż w maszynie klienta opierają się na idealnie przygotowanym materiale bazowym.
Kategorie artykułów
Polecane artykuły

Resekcja korzeni – na czym polega zabieg u stomatologa w Mysiadle?
Resekcja korzenia zęba (resekcja wierzchołka korzenia) to zabieg z zakresu chirurgii stomatologicznej, polegający na usunięciu zmienionej chorobowo części wierzchołkowej korzenia. Procedura ta bywa rozważana w sytuacjach, gdy standardowe leczenie endodontyczne nie prowadzi do oczekiwanej poprawy lub

Od faktury do deklaracji — jak biuro rachunkowe porządkuje operacje firmy
Właściciel małej firmy na koniec każdego miesiąca gromadzi faktury sprzedażowe, dowody kosztowe oraz wyciągi bankowe. Zebrana dokumentacja trafia następnie na biurko specjalistów, a sam przedsiębiorca często zastanawia się, w jaki sposób te surowe dane zamieniają się w ostateczne formularze wysyłane