Artykuł sponsorowany
Od cięcia do pakowania — gdzie powstaje rozjazd parametrów czyściwa przemysłowego
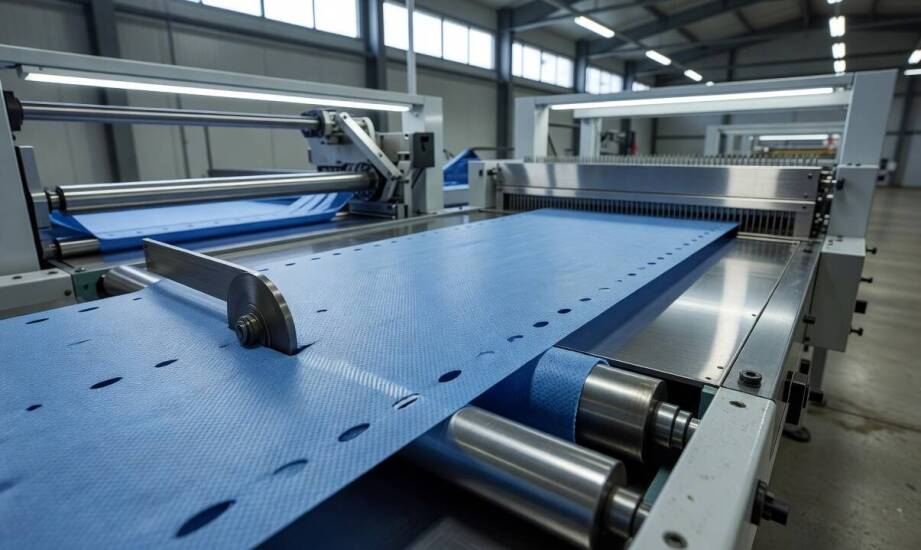
W zakładach przemysłowych nierzadko zdarza się, że dwie pozornie identyczne partie czyściw włókninowych zachowują się zupełnie inaczej po wyjęciu z opakowania. Pracownicy zauważają problem podczas namaczania lub bezpośredniego przetarcia czyszczonej powierzchni. Jedna rolka chłonie płyn równomiernie i precyzyjnie zbiera zabrudzenia bez pozostawiania śladów. Druga natomiast generuje uciążliwy pył, rwie się przy wyciąganiu albo oddaje ciecz zbyt szybko, tworząc zacieki na detalu produkcyjnym. Taka rozbieżność rzadko wynika z losowych wad samego surowca. Najczęściej źródłem problemu są odchylenia w poszczególnych procesach obróbki materiału. Nawet drobne zmiany w naprężeniu linii, ostrości noży czy czasie suszenia powodują przesunięcia parametrów, które ujawniają się dopiero na hali docelowej.
Przeczytaj również: Czy audyt prawny może pomóc w negocjacjach kontraktów z dostawcami?
Mechanika cięcia i formowania odcinków materiału
Sposób podziału wstęgi włókniny determinuje kształt pojedynczego odcinka oraz wstępne ryzyko pylenia. Nowoczesne czyściwa powstają często w technologii spunlace, w której strumienie wody pod wysokim ciśnieniem splatają włókna w zwartą strukturę bez użycia chemicznych spoiw. Mimo tej początkowej spójności materiał wymaga niezwykle ostrożnej obróbki mechanicznej na linii produkcyjnej. Precyzyjne cięcie wzdłużne i poprzeczne minimalizuje liczbę oderwanych końcówek. Jeśli maszyny tnące wykorzystują nierówne lub stępione ostrza, na krawędziach gromadzą się luźne fragmenty włókien. W efekcie pył uwalnia się przy pierwszym kontakcie ścierki z gładkim detalem.
Przeczytaj również: Obróbka metali na zlecenie: indywidualne podejście do każdego klienta
Drugim newralgicznym etapem jest samo formowanie zwoju lub wkładu. Sposób składania oraz głębokość perforacji decydują o ergonomii dozowania i równomiernym poborze listków. Precyzyjnie nacięta linia ułatwia oderwanie fragmentu bez rozciągania i uszkadzania sąsiednich warstw. Równe nawoje w rolce gwarantują z kolei powtarzalną siłę potrzebną do wyciągnięcia kolejnego elementu z dozownika. Różnice w napięciu struktury czy kącie cięcia często kumulują się niepostrzeżenie przez całą partię. Prawidłowo osadzony i przygotowany produkt nie stawia oporu podczas szybkiej aplikacji w warunkach produkcyjnych. Odchylenia na tym etapie wywołują niewidoczne mikrouszkodzenia, które drastycznie obniżają wytrzymałość mechaniczną materiału przy wycieraniu ostrych krawędzi.
Przeczytaj również: Jakie normy powinny spełniać taśmy przenośnikowe transportowe?
Nasączanie, stabilizacja i wpływ pakowania na chłonność
Proces aplikacji płynów roboczych trwale zmienia właściwości sorpcyjne czyściwa. Włóknina poddana impregnacji absorbuje oleje, specjalistyczne rozpuszczalniki czy wodę w ściśle określonym tempie. Dynamika tego zjawiska zależy od precyzyjnej głębokości penetracji cieczy oraz od proporcji mieszanki włókien poliestrowych z celulozowymi. Zbyt obfite nasycenie skutkuje niekontrolowanym uwalnianiem płynu podczas wycierania, co prowadzi do powstawania smug na wrażliwych powierzchniach lakierniczych. Niedostateczna dawka środka zmusza z kolei operatora do mocniejszego tarcia i obniża skuteczność usuwania ciężkich zabrudzeń warsztatowych.
Kolejne etapy produkcji służą ścisłej stabilizacji uzyskanych parametrów fizykochemicznych. Dokładne wykończenie brzegów zapobiega strzępieniu się krawędzi przy intensywnym docisku ręcznym. Kontrolowane suszenie termiczne usuwa nadmiar wilgoci poprodukcyjnej, która mogłaby inicjować rozwój mikroorganizmów lub powodować zlepianie się cienkich warstw wewnątrz opakowania. Polski producent czyściw Barneo wykorzystuje na tym etapie własne zaplecze laboratoryjne do bieżącego monitorowania chłonności i wytrzymałości poszczególnych partii. Rygorystyczna kontrola obrzeży i wilgotności pozwala utrzymać stałą charakterystykę wyrobu. Finalne zabezpieczenie produktu szczelną folią chroni go przed degradującym wpływem światła słonecznego, wilgoci otoczenia oraz naciskiem mechanicznym podczas składowania w magazynie buforowym.
W środowiskach o najwyższych rygorach higienicznych nie ma miejsca na zmienność parametrów eksploatacyjnych. W przemyśle farmaceutycznym, spożywczym czy w zaawansowanych fabrykach z sektora automotive liczy się bezwzględna powtarzalność każdego pojedynczego przetarcia. Nawet mikroskopijne włókno pozostawione na matrycy lub nierównomierna aplikacja płynu odtłuszczającego stwarzają bezpośrednie ryzyko zanieczyszczenia produktu końcowego. Powtarzalna jakość czyściw nie wynika z zastosowania jednego, uniwersalnego zabiegu technicznego. To ostateczny rezultat rygorystycznego zarządzania całym łańcuchem procesowym w fabryce. Od doboru gęstego splotu i cięcia bezpyłowego, poprzez sterylne nasączanie, aż po hermetyczne konfekcjonowanie – każdy detal zamyka drogę do niepożądanych odchyleń od normy. Zabezpieczone w ten sposób materiały gwarantują zakładom pełną stabilność utrzymania ruchu.
Kategorie artykułów
Polecane artykuły

Resekcja korzeni – na czym polega zabieg u stomatologa w Mysiadle?
Resekcja korzenia zęba (resekcja wierzchołka korzenia) to zabieg z zakresu chirurgii stomatologicznej, polegający na usunięciu zmienionej chorobowo części wierzchołkowej korzenia. Procedura ta bywa rozważana w sytuacjach, gdy standardowe leczenie endodontyczne nie prowadzi do oczekiwanej poprawy lub

Od faktury do deklaracji — jak biuro rachunkowe porządkuje operacje firmy
Właściciel małej firmy na koniec każdego miesiąca gromadzi faktury sprzedażowe, dowody kosztowe oraz wyciągi bankowe. Zebrana dokumentacja trafia następnie na biurko specjalistów, a sam przedsiębiorca często zastanawia się, w jaki sposób te surowe dane zamieniają się w ostateczne formularze wysyłane